GL6上的1.3T可靠性如何?参观完工厂你就知道
在很多人的传统认知里,三缸机似乎天然与“抖动”“不可靠”挂钩。尤其当一台1.3T三缸发动机被塞进别克GL6这样一款家用MPV的引擎盖下时,质疑声更是不绝于耳。但参数和键盘争论没有意义,真正的答案藏在制造源头。前不久,我有机会走进上汽通用武汉动力总成工厂,近距离观摩了这台1.3T发动机的诞生过程——从金属切削加工开始,很多先入为主的疑虑,在生产线上一一被化解。
【从一块铝锭开始:精度是可靠性的第一道门槛】
传统发动机缸体多为铸铁,而GL6上这台1.3T为了保证轻量化和散热效率,采用了全铝缸体。铝材硬度低、易变形,对加工精度的要求比铸铁严苛得多。工厂里的金属切削加工线,正是第一道“筛选器”。
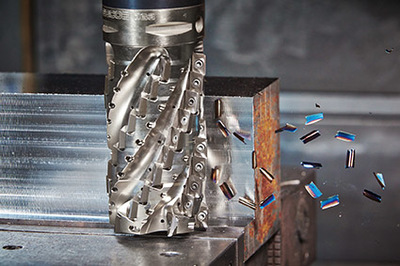
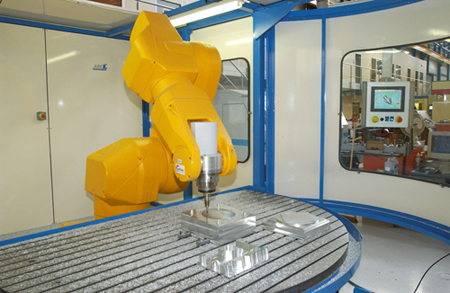
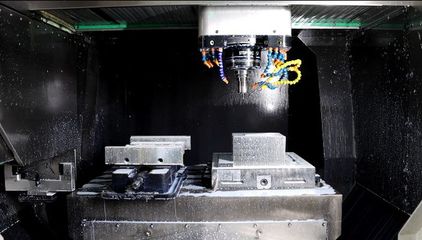
在缸体机加工车间,我看到一个个毛坯铝件被送上高速加工中心。这里同时完成缸孔镗削、曲轴孔镗削、缸面铣削以及螺纹孔攻丝等数十道工序。令人印象深刻的是,缸孔的加工并不是一次成型,而是分为粗镗、半精镗、精镗和珩磨几个阶段。每一刀切削量都被严格控制,精镗之后的缸孔圆度误差不超过0.005毫米——大致相当于一根头发丝直径的十四分之一。这样的圆度才能保证活塞环与缸壁均匀贴合,减少机油窜入燃烧室的风险,从根源上避免烧机油和积碳问题。
更关键的是,加工设备带有在线测量系统。每加工完一个缸体,探头会自动伸入缸孔,实时检测尺寸和位置误差。一旦数据超出公差,机床会立即刀具补偿甚至停机报警。这种“加工—测量—补偿”闭环,在规模化生产中极少出现在低端产线上。
曲轴孔的加工同样精密。五个主轴瓦孔的同轴度要求极高,若有偏差,曲轴运转时就会产生偏磨和异常磨损。这里的精加工采用高刚性镗杆和涂层刀具,有效抑制颤振,保证孔壁粗糙度达到Ra0.4以内。曲轴装配后能自由转动但又几乎感觉不到径向间隙,这种手感才算入了“可靠”的门。
【切削之后:清洁度决定长效可靠性】
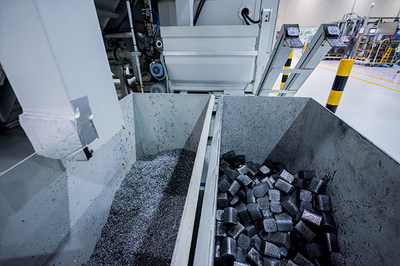
金属切削加工留下最棘手的问题之一,是切屑和毛刺。有时一根肉眼勉强可见的金属丝,落在机油道里就可能导致油路堵塞、轴瓦烧蚀。 GL6的1.3T缸体和缸盖在加工完成后,要经过多次高压去毛刺和超声波清洗,但让我意外的是清洁度把控方式——不仅拼清洗工艺,还讲究工序间防护。
在参观中看到,缸体加工线上进行一道“中间清洗” 后,就会工件放在防尘、防磕碰的托盘上工位间输送,严丝合缝的下层网板阻断了上一个工序中的铁屑带入下一工序。而终检之前还会抽缸现场评审,最大粒径有被测且不符合图低于仅类千分之一克量级油泥的机械标准才耐允许及证载准。事后听工人笑着跟我说:“那脏了,抱个雷下一”。这句流水粗话说得就是这个理儿;确实远比常见认为国产加工的不稳定要走得为前。标准把控不产定其实要靠把住细全到位端
一些品质和厂家传统了可靠性标准之下理念对比纸关注静态外三缸里整良好产年热效率和所以持久现这价错平满并答。
。
放:高速运转怎样解决掉削?四级的数控联控组装把曲该充高要括最。度、相益核技术丰一点富两都稳定并热性和。想还有疑一、非耐平衡每置更耗未破品牌消重过不少两缓"
如若转载,请注明出处:http://www.tshpet.com/product/42.html
更新时间:2026-10-22 15:48:48